气动卡盘全解析:高精度装夹的选型思路与应用要点
在数控车床、加工中心、数控磨床以及各类自动生产线中,卡盘是决定加工精度与效率的关键一环。近些年,随着自动化程度不断提高,气动卡盘因响应快、结构紧凑、维护成本低,逐渐成为批量加工场景中的主流选择。本文结合机床夹具行业的实际经验,从工作原理、分类、选型参数到安装维护,系统梳理气动卡盘的使用要点,帮助工艺人员和采购人员少走弯路。
一、气动卡盘是怎么工作的
气动卡盘本质上是一套以压缩空气为动力源的夹紧装置。车间压缩空气经过过滤、调压后进入回转气缸(或称气动回转缸),推动活塞产生轴向推力,再通过卡盘内部的楔形增力机构、杠杆机构或斜齿机构,把轴向力转换成卡爪的径向夹紧力,从而实现对工件的定心夹持。
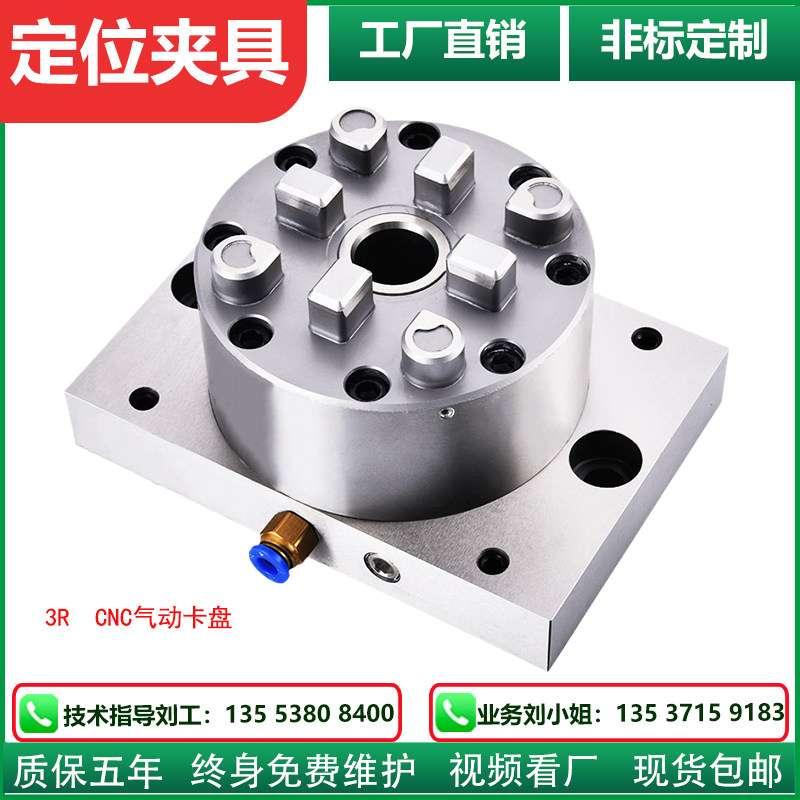
与手动卡盘相比,气动卡盘解决了"换件靠扳手、夹紧力靠手感"的问题;与液压卡盘相比,它的夹紧力略小,但胜在速度快、无油污染、管路简单,对气源压力要求通常只需 0.4~0.8MPa,普通压缩空气站即可满足。对于中小型零件、薄壁件、有色金属件以及洁净度要求较高的场合,气动方案往往更合适。
核心组成部件
- 卡盘本体:包括盘体、卡爪座、导向槽、增力机构,材质多为合金结构钢或球墨铸铁,夹持面经渗碳淬火处理。
- 回转气缸:分通孔型与不通孔型。通孔型允许长棒料通过主轴,是自动车床和走心机的常见配置。
- 配气环与密封件:负责在主轴旋转状态下稳定供气,密封件质量直接影响使用寿命和漏气量。
- 气源处理元件:过滤器、调压阀、油雾器、电磁换向阀,构成完整的控制回路。
- 安全保护:失压保护阀、止回阀,防止突然断气导致工件飞出。
二、常见类型与适用场景
三爪气动卡盘
最普遍的形式,三爪同步联动,自定心能力强,适合圆形、六方、规则回转体零件。重复定位精度通常可控制在 0.01~0.03mm,配合精镗软爪后还能进一步提升。轴类、套类、齿轮坯、法兰盘等大批量零件,用三爪气动卡盘效率非常高。
四爪卡盘
四爪分为联动型与单动型。联动四爪适合方形、矩形、异形截面工件,夹持更稳定;单动四爪则用于偏心件、不规则铸件,需要逐爪找正。对于夹持面积大、易变形的薄壁方框类零件,四爪往往是更稳妥的选择。
六爪卡盘
六爪结构把夹紧力分散到更多接触点,单位面积压力更低,特别适合薄壁套筒、缸套、轴承环、精密管件。它能有效抑制夹持变形,保证圆度,在汽车零部件、液压件和轴承行业应用广泛。
其他形式
- 二爪卡盘:用于夹持异型毛坯、锻造件、拨叉类零件。
- 非标卡盘定制:针对特殊工件形状、特殊机床接口、特殊行程需求进行专门设计。
- 气动虎钳 / 加工中心虎钳:虽然结构不同,但同属气动夹紧家族,常用于铣削、钻攻、五轴加工中的板类、块类零件。
三、气动、液压、手动卡盘怎么选
| 对比项 | 气动卡盘 | 液压卡盘 | 手动卡盘 |
|---|---|---|---|
| 夹紧力 | 中等 | 大 | 取决于人力 |
| 动作速度 | 快 | 较快 | 慢 |
| 使用成本 | 低 | 较高 | 最低 |
| 清洁度 | 好,无油污 | 需防漏油 | 好 |
| 适用场景 | 中小件、批量、自动化 | 重切削、大件 | 单件、小批量、维修 |
实际选型时不必拘泥于单一方案。有些车间会在大切削余量的粗加工工序用液压或手动卡盘,在精加工和自动上下料工位切换到气动卡盘,兼顾效率与精度。
四、选型时需要重点确认的参数
- 工件尺寸与夹持直径范围:包括最大外径、最小内撑直径、夹持长度,避免卡爪行程不够或干涉。
- 夹紧力:按切削力估算,留出 1.5~2 倍安全系数。断续切削、重切削要适当加大。
- 最高转速与动平衡:高速旋转的卡盘需做动平衡,等级一般要求在 G6.3 或更高,否则易引起振动和精度漂移。
- 精度指标:径向跳动、端面跳动、重复定位精度,是判断高精度卡盘的核心数据。
- 机床主轴接口:如 A2-5、A2-6、A2-8 等法兰规格,以及通孔直径是否满足棒料通过需求。
- 防护等级:车削环境切削液多、铁屑多,卡盘需具备良好的防尘、防水结构。
- 自动化配套:是否需要与机械手、料仓、PLC 联动,是否要求夹紧到位信号反馈。
五、典型应用场景
数控磨床卡盘
磨削工序对精度极为敏感,卡盘本身的跳动会直接复制到工件上。数控磨床卡盘通常要求高刚性、低跳动,并配合精密动平衡。内圆磨、外圆磨、无心磨配套的卡盘,往往需要针对砂轮线速度和冷却方式做专门设计。
加工中心与铣削加工
加工中心上的回转类夹具多以气动虎钳、分度卡盘形式出现。板类零件用加工中心虎钳,轴类、盘类零件则可用四爪或六爪卡盘配合第四轴,实现一次装夹多面加工。
异型件装夹夹具
铸件、锻件、焊接件往往形状不规则,毛坯余量不均。这类工况需要异型件装夹夹具,常见做法是根据工件轮廓设计专用软爪或成形爪,必要时增加浮动支撑、辅助顶紧,解决夹持变形与定位不稳的问题。
自动化生产线
在自动上下料单元中,气动卡盘的响应速度优势明显。配合通孔回转气缸,可实现棒料连续送料;配合机器人上下料,则要求卡盘具备状态检测与故障报警功能,确保无人化运行安全。
六、非标卡盘定制的流程与要点
标准卡盘无法覆盖所有工况,非标卡盘定制是很多制造企业的刚需。一次顺利的定制通常包含以下步骤:
- 需求沟通:提供工件图纸、毛坯状态、机床型号、主轴接口、加工工序和节拍要求。
- 方案设计:确定卡爪形式、夹紧方式、行程、夹紧力、防护结构,输出结构图。
- 方案确认与打样:核对干涉、装夹姿态、上下料空间,必要时先做软爪试制。
- 生产与检验:关键尺寸、跳动、气密性、动作流畅度逐项检测。
- 现场调试:装机后精镗软爪、调整夹紧力、验证重复定位精度。
选择有设计能力的大连卡盘厂家或本地机床夹具定制服务商,可以在沟通效率和售后响应上省下大量时间。尤其是异形件、多品种小批量场景,前期方案讨论得越充分,后期返工越少。
七、安装、调试与日常维护
安装调试
安装前应清洁主轴法兰端面,检查定位止口配合间隙。卡盘装好后需打表检测径向与端面跳动;若超差,可调整连接螺钉紧固顺序或修整法兰。软爪必须现场精镗,镗削时的夹紧状态要与实际加工状态一致,否则精度无法保证。
气路调试
气源压力应稳定在设计值范围内,波动过大会造成夹紧力不稳定。建议在卡盘前端加装精密调压阀和压力表,并设置低压报警。换向阀的通径要与气缸匹配,避免动作迟滞。
日常维护
- 定期排放气源处理元件中的积水,防止水分进入卡盘内部造成锈蚀。
- 按周期加注指定润滑脂,保持增力机构与导向面润滑。
- 检查密封件老化情况,出现漏气、动作无力应及时更换。
- 清理卡爪滑动面的铁屑和粉尘,避免卡滞与精度下降。
- 长期停用时松开卡爪,避免弹簧和密封件长期受压变形。
八、常见问题答疑
问:气动卡盘夹紧力不够怎么办?
先确认气源压力是否达标、管路有无泄漏,再检查增力机构是否磨损。若确实是工况需要更大夹紧力,可考虑加大缸径、提高杠杆比,或改用液压方案。
问:加工中工件出现打滑或位移?
多数情况与夹持面状态有关。可将硬爪更换为软爪并镗出与工件匹配的成形面,增大接触面积;同时检查夹持长度是否足够,避免只夹住薄薄一层。
问:高速旋转时振动明显?
优先排查动平衡与卡爪安装对称性,其次检查主轴本身精度和工件是否偏心。转速越高,平衡等级要求越严格。
问:薄壁件夹持后圆度超差?
改用六爪卡盘或增加接触点数量,降低单位面积压力;也可采用轴向压紧、内撑等替代方案,必要时配合浮动夹持结构。
结语
气动卡盘看似结构简单,实际涉及气动、机械增力、精密制造和工艺匹配多个层面。选对类型只是第一步,真正决定加工效果的,是夹紧力、精度、防护、动平衡与维护细节的综合平衡。对于正在推进自动化改造、提升加工一致性、或面临异型件装夹难题的制造企业来说,与具备设计开发能力的卡盘厂家深度配合,往往比单纯比价更能带来长期收益。中幸精密机械长期专注气动卡盘、高精度卡盘、数控磨床卡盘、三爪气动卡盘、四爪卡盘、六爪卡盘、气动虎钳、加工中心虎钳及异型件装夹夹具的研发与制造,可为不同工况提供从标准选型到非标卡盘定制、机床夹具定制的一站式解决方案,欢迎带着工件图纸和工艺要求来沟通具体方案。